Когда цех печати по текстилю переходит на технологию DTF — печать на плёнку-трансфер с последующим переносом на изделие, — производительность обычно меряют по принтеру: сколько метров плёнки в час, какая ширина, как быстро обрабатывается сборный лист. Цифры правильные, но они отвечают не на тот вопрос. Готовую продукцию считают не в напечатанных трансферах, а в запрессованных изделиях, и на больших тиражах именно термоперенос становится самой трудоёмкой операцией всего маршрута.
Узкое место переезжает вниз по потоку
Производительный принтер выдаёт сотни трансферов в час. Если участок термопереноса не успевает их переносить, напечатанная плёнка начинает копиться, а операторы — догонять. С этого момента дальнейшее наращивание скорости печати ничего не решает: узкое место уже сместилось ниже по маршруту.
Для крупного производства правильный измеритель звучит иначе: не «сколько трансферов в час печатает машина», а сколько готовых изделий выходит на один человеко-час. Разница принципиальная — первый показатель описывает оборудование, второй описывает предприятие.
Масштабирование прессами — это масштабирование фонда оплаты труда
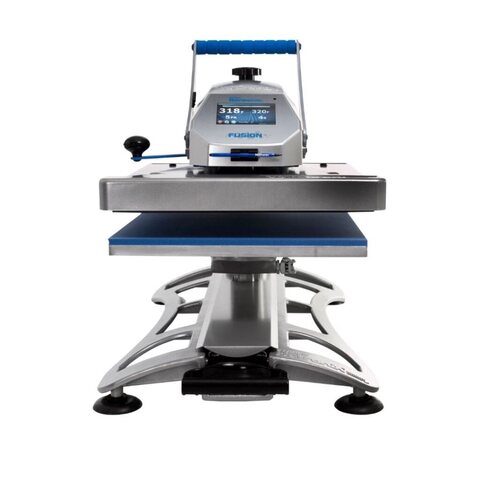
Самый очевидный способ увеличить участок переноса — поставить ещё один термопресс. Когда и он загрузится, поставить следующий. Проблема в том, что каждый ручной пресс, как правило, требует ещё одного человека.
Простой расчёт. Если ручной термопресс даёт порядка 60 готовых изделий в час, то для 360 изделий в час понадобится около шести прессов, работающих одновременно. По одному оператору на пресс — это шесть человек, занятых только термопереносом. Производительность выросла, но ровно в той же пропорции выросли и трудозатраты. На больших объёмах такая модель дорожает быстрее, чем приносит выручку, и поэтому крупным цехам имеет смысл смотреть не на «изделий в час», а на человеко-часы на одно готовое изделие.
Стоимость труда на одну футболку
Себестоимость заготовки, плёнки, чернил, упаковки, доставки, брака и перепечатки в производственных цехах обычно считают внимательно. Труд на участке переноса заслуживает того же внимания, потому что он масштабируется линейно и незаметно.
Пример из исходного расчёта: если оператор обходится в 25 долларов в час и выпускает 60 готовых изделий в час, прямые трудозатраты на перенос — примерно 0,42 доллара на изделие. На тысяче изделий это около 420 долларов, на десяти тысячах — около 4200, на пятидесяти тысячах — порядка 21 000 долларов только прямого труда на прессовке. Ставки в каждом хозяйстве свои, но структура расчёта универсальна: подставьте свою почасовую стоимость и свою реальную выработку, и станет видно, сколько стоит участок в год. На таких объёмах экономия даже нескольких копеек на изделии за год превращается в заметную сумму.
Что меняет автоматизация переноса
Обычная траектория роста выглядит так: больше заказов → больше прессов → больше операторов → больше человеко-часов. Автоматизация участка переноса разрывает именно эту связку: вместо вопроса «сколько ещё людей нанять, чтобы выпускать больше», появляется вопрос «сколько ещё продукции можно выпустить теми же людьми».
Технически это делается каруселью: рабочие станции (в машинах такого класса их обычно шесть) движутся по кругу, и изделия непрерывно проходят стадии загрузки, позиционирования, прессования и съёма. Оператор не ведёт одно изделие через весь цикл, прежде чем взять следующее, — на разных станциях одновременно находятся разные изделия на разных стадиях. По заявлениям производителей такого оборудования, карусельные автоматы рассчитаны на 350 и более изделий в час при одном операторе; в маркетинговых расчётах фигурируют режимы от 360 до 525 изделий в час. Эти цифры стоит воспринимать как ориентир для сравнения, а не как гарантию: фактическая выработка зависит от типа изделия, качества трансфера, навыка оператора, организации потока, настроек пресса и простоев.
Для понимания масштаба разницы: чтобы ручными прессами выйти на те же примерно 450 изделий в час, понадобилось бы около восьми прессов и восьми операторов.
Автоматизация — не про сокращение штата
Экономия на труде не обязана означать увольнения. У растущего производства обычно есть куда направить освободившиеся руки, и это направление приносит больше, чем стояние у пресса всю смену: подготовка изделий, комплектация заказов, контроль качества, собственно печать, упаковка, отгрузка, учёт остатков, обслуживание дополнительного оборудования. Особенно это важно там, где нанять людей трудно, а объём сильно скачет в сезон. Цель автоматизации — не заменить труд, а увеличить количество продукции, которое обеспечивает один человеко-час.
Когда автомат действительно нужен
Автоматический пресс нужен не каждому цеху. Признаки того, что ручными прессами дальше расти дорого:
- несколько сотрудников заняты почти исключительно термопереносом;
- одновременно работают несколько прессов;
- напечатанные трансферы копятся в ожидании переноса;
- крупные повторяющиеся заказы выполняются на пределе;
- в пиковые периоды растут переработки;
- трудозатраты на одно готовое изделие ползут вверх;
- увеличить выпуск без найма уже невозможно;
- перенос стал главным узким местом производства.
Что мерить вместо скорости принтера
Сбалансированный цех требует достаточной пропускной способности на всём маршруте — от печати и сушки трансфера до резки, переноса, контроля качества и отгрузки. Смысла печатать трансферы быстрее, чем их успевают переносить, нет: ускорение одного участка просто создаёт запас незавершённого производства перед следующим.
Поэтому крупным производствам стоит держать в отчётности четыре показателя вместо одного: готовых изделий в час, человеко-часов на заказ, стоимость труда на изделие и число сотрудников, необходимое для целевого объёма. Эти цифры показывают, насколько эффективно предприятие масштабируется, гораздо честнее, чем паспортная скорость печатающей машины.