Многоматериальная 3D-печать позволяет совместить в одной детали разные цвета и свойства, однако увеличивает число переключений и требования к подготовке задания. В обзоре Prusa CORE One+ (Gen 2) INDX автор описывает систему с поддержкой до восьми цветов или материалов. Его наблюдения полезны для оценки технологии, но относятся к одному экземпляру и выбранным режимам. Принтер был предоставлен производителем бесплатно для обзора.
Что меняется в рабочей области
Размещение инструментов INDX в передней части машины немного сокращает пространство печати. По данным обзора, вместо исходных 250 × 220 × 270 мм остаются 248 × 205 × 270 мм. Высота сохраняется, а ограничения по двум горизонтальным осям нужно учитывать при размещении крупных деталей и готовых производственных заданий.
Для инструментов указана рабочая температура до 300 °C, для стола — до 120 °C; температура в камере может достигать 55 °C. Эти пределы не являются готовыми настройками для любого полимера. Материал выбирают с учётом его требований и совместимого профиля печати, особенно если в одном задании используются несколько типов пластика.
Производительность: смотреть на полное задание
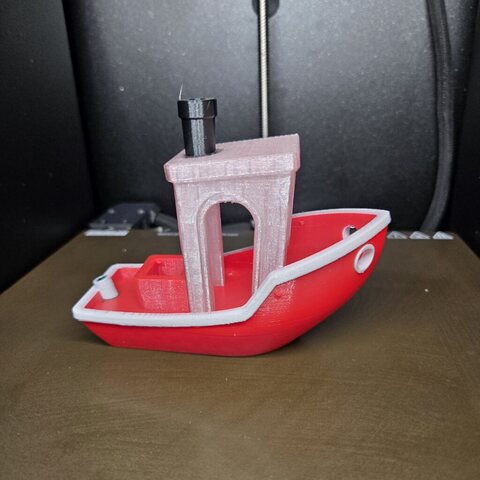
Автор связывает рост скорости с увеличением объёмной подачи материала: в обзоре приведено около 40 мм³/с против примерно 12–15 мм³/с у исходной системы. На PETG он использовал скорость движения 200–250 мм/с при высоте слоя 0,2 мм. Четырёхцветная тестовая модель Benchy, увеличенная до 200%, по его наблюдениям напечаталась за четыре часа с учётом смен инструментов.
Эти цифры описывают конкретные испытания, а не гарантированную выработку на любой геометрии. Для мастерской полезнее сравнивать полное время своего задания, количество переключений, расход материала на продувку и долю брака. Высокая скорость перемещения сама по себе не показывает, сколько годных деталей получится за смену.
В обзоре также отмечено сокращение отходов при переключении материалов, но универсальный процент экономии не приводится. Его следует рассчитывать на собственном файле и выбранной конфигурации, а не переносить из впечатлений от другого изделия.
Армированные пластики и ресурс сопел
Отдельный вопрос — работа с наполненными полимерами. В ответе производителя, который приводит автор, указаны результаты испытаний стойкости сопел примерно на 10 кг PETG-CF и 5 кг PC-CF. Эти значения нельзя считать обещанным ресурсом при любых настройках: материал и условия эксплуатации влияют на износ.
Сам автор не проводил испытания армированных пластиков на своём экземпляре, чтобы не изнашивать сопла до появления подходящих альтернатив. Поэтому обзор не подтверждает долговременную работу INDX с такими материалами. Для производственной задачи стоит отдельно уточнить совместимость выбранного наполненного пластика, доступность сменных инструментов и порядок контроля качества отпечатка.
Программное обеспечение и повторяемость
Большая часть испытаний выполнялась с PrusaSlicer 3.0.0 alpha. Автор положительно оценивает обновлённый интерфейс и быстродействие, одновременно отмечая отсутствие части профилей и функций. Один из тестов с поликарбонатом проводился на самостоятельно подготовленном профиле, который, по его словам, ещё требовал настройки.
Для повторяемой работы полезно сохранять версию слайсера, профиль материала и параметры задания вместе с контрольным образцом. Это общая производственная рекомендация: она помогает отличить изменение поведения материала от изменения настроек. Результат на предварительной версии программы не следует автоматически считать подтверждением возможностей окончательного релиза.
Что известно о надёжности
Автор сообщает более чем о 30 днях печати и свыше 12 000 смен инструментов. В описанном эпизоде он случайно задел инструмент, после чего принтер остановился; после установки инструмента на место печать удалось продолжить. Такой случай показывает поведение конкретного задания, но не гарантирует бесследное восстановление после любого сбоя.
Перед производственным использованием разумно проверить на собственных моделях стабильность смены инструментов, качество границ между материалами и поведение при штатной паузе. Обслуживание и замену узлов следует выполнять по документации производителя: обзор не содержит сервисной процедуры разборки или регулировки механизма INDX.
Система представляет интерес прежде всего для задач, где несколько материалов или цветов используются регулярно. Практический выбор сводится к сопоставлению уменьшенной рабочей области, сложности механизма и затрат на обслуживание с фактическим временем печати и расходом пластика на своих изделиях. Одноцветные и многоматериальные задания для такого сравнения лучше учитывать отдельно.