Обычная печатная плата — это стеклоткань, пропитанная термореактивной смолой, и травление в химических ваннах. Материал нефтяного происхождения, процесс с реагентами и стоками. Отсюда регулярно возникающий у самодельщиков вопрос: можно ли сделать основание платы из того, что лежит под ногами, — из глины? Ответ, показанный в одном из последних любительских проектов, — можно, причём вместе с проводниками, впечатанными в саму керамику.
Что именно сделали
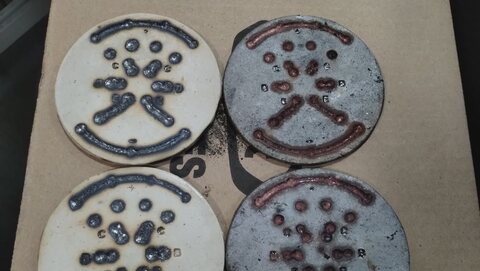
Основание — пластина из местной глины. Рисунок схемы автор отштамповал в ещё не обожжённой глине штампом, напечатанным на 3D-принтере: получились канавки нужной конфигурации. После первого обжига углубления заполнили медным порошком, и пластину отправили на второй обжиг — в восстановительной атмосфере, чтобы медь спеклась (или частично сплавилась — по описанию однозначно не установить) и при этом не выгорела.
На готовой плате работает автоколебательный мультивибратор: два светодиода мигают по очереди, компоненты припаяны прямо к обожжённым дорожкам. Тот же приём раньше показывали в варианте с серебряным порошком и обжигом на костре — медь и муфельная печь заметно ближе к практике.
Зачем электронике керамика
Керамическая подложка — это не экзотика, а штатное решение целых классов изделий, и любительский проект по сути воспроизводит промышленную логику в упрощённом виде.
- Теплопроводность. Оксид алюминия проводит тепло на порядок лучше стеклотекстолита, нитрид алюминия — ещё в несколько раз лучше. Для силовых модулей это главный аргумент: тепло уходит через подложку, а не через корпуса.
- Рабочая температура. У органических подложек есть температура стеклования, выше которой смола плывёт. У керамики такого предела нет — она работает там, где обычная плата уже деформируется.
- Стабильность. Диэлектрические свойства керамики мало меняются с температурой и влажностью; она не набирает воду и не расслаивается.
Промышленно проводники на керамику наносят двумя основными путями. Первый — толстоплёночная технология: проводящую пасту (серебро, серебро-палладий, медь) наносят через трафарет и вжигают в подложку в печи, слой за слоем, вместе с резистивными и диэлектрическими пастами. Второй — прямое соединение медной фольги с керамикой при высокой температуре, откуда получаются подложки силовых модулей. Заполнение отштампованной канавки медным порошком с последующим спеканием — это ровно та же идея, что в толстоплёночном процессе, только паста заменена сухим порошком, а трафарет — рельефом.
Штамп из 3D-печати и главная проблема — усадка
Печать штампа — самое доступное звено всей цепочки: пластиковая матрица делается за час и позволяет повторять рисунок сколько нужно. Но у глины есть свойство, которое определяет всё остальное: она садится. Сначала при сушке, потом при обжиге, и суммарная усадка — это единицы, а иногда и больше десятка процентов, в зависимости от состава и режима.
Практические следствия:
- Штамп делают с припуском. Рисунок на матрице должен быть крупнее готового на величину усадки конкретной глины, а её приходится определять опытно — по контрольным пластинам того же замеса и того же режима обжига.
- Шаг выводов не удержать. Ожидать от такой платы точной посадки под стандартный шаг корпусов не стоит: усадка неоднородна, пластину ведёт. Отсюда — крупные площадки, широкие дорожки и посадка компонентов по факту, а не по чертежу.
- Рисунок зеркальный. Штамп даёт негатив, это очевидно, но на нём же легко ошибиться, когда схему рисуют в редакторе печатных плат и отправляют «как есть».
- Отделение от сырой глины. Пластик к влажной глине прилипает. Нужен разделительный слой или подсушивание поверхности до кожеподобного состояния; глубокий рельеф с поднутрениями штампом не снять вообще.
- Глубина канавки задаёт сечение проводника. Сопротивление дорожки определяется её площадью поперечного сечения, а значит, глубина рельефа — это электрический параметр, а не только вопрос удобства засыпки.
Почему обжиг идёт в восстановительной атмосфере
Это ключевой момент процесса. Медь при высокой температуре на воздухе быстро окисляется, и вместо проводника получается слой оксидов — рыхлый и непроводящий. Чтобы металл спёкся, а не сгорел, кислород из зоны обжига нужно убрать: в промышленности медные пасты вжигают в азоте с нормируемым остаточным содержанием кислорода, в кустарных условиях создают восстановительную среду в печи. Серебро в этом смысле гораздо терпимее — именно поэтому первые опыты такого рода делались на серебряном порошке, и именно поэтому переход на медь — содержательный шаг, а не просто экономия.
Второй нюанс — согласование температур. Режим должен быть достаточным, чтобы частицы порошка сцепились между собой, но не таким, чтобы повело саму керамику или чтобы металл потёк из канавки. Универсальных цифр здесь нет: они зависят от глины, от фракции порошка и от печи, и подбираются на пробных пластинах.
Спечённый порошок как проводник
Проводник из спечённого порошка принципиально отличается от прокатанной фольги: он пористый. Практические последствия стоит понимать заранее.
- Сопротивление выше. Пористая структура проводит хуже сплошного металла того же сечения, и разброс от дорожки к дорожке больше. Для мигающего мультивибратора это не имеет значения, для силовых цепей или прецизионных измерительных — имеет.
- Дорожка может быть неоднородной. Плохо утрамбованный участок даёт локальное сужение — самое горячее место при токе.
- Пористость впитывает. Флюс, влага, загрязнения уходят внутрь дорожки и потом оттуда не удаляются. Отмывка после пайки в таком исполнении малоэффективна, поэтому лучше сразу использовать флюс, не требующий отмывки.
Пайка и монтаж
Паять по спечённой меди можно, но обращаться с площадками нужно аккуратнее, чем с фольгой на стеклотекстолите. Адгезия проводника к керамике держится на механическом сцеплении в канавке, а не на слое клея-препрега: длительный перегрев или усилие на выводе способны выкрошить дорожку. Разумная практика — предварительно залудить площадки, работать быстро, паяльником с достаточной мощностью и хорошей теплопередачей, а механическую нагрузку с выводов снимать креплением корпуса к подложке. Керамика сама по себе отводит тепло от площадки лучше стеклотекстолита, то есть паяльник должен быть «горячее» по теплоотдаче, а не по температуре жала.
Чего такая плата не умеет
Границы применимости стоит очертить честно.
- Один слой. Металлизации переходных отверстий тут нет и быть не может; двусторонний рисунок соединяется только проволочными перемычками через сформованные при лепке отверстия.
- Хрупкость. Керамика не гнётся и разрушается от удара и от изгиба. Плата требует жёсткого корпуса и не терпит монтажа «на стойках с натягом».
- Никакой мелкой топологии. Плотный монтаж, компоненты с малым шагом выводов, тем более корпуса с массивом шариковых выводов — не для этого процесса.
- Тепловое расширение. Керамика расширяется значительно меньше, чем корпуса компонентов и припой; при частых термоциклах напряжения сосредоточиваются в паяных соединениях. Для настольного устройства это несущественно, для узла, который греется и остывает сотни раз, — нет.
- Повторяемость. Каждая пластина — отдельное изделие с собственной усадкой. Серия в обычном смысле здесь не получается.
Насколько это действительно экологичнее
Мотивация проекта — уйти от нефтехимических смол и травильных растворов, и в части материалов она обоснована: местная глина, металлический порошок, никаких химических ванн и стоков. Но объективности ради стоит добавить и обратную сторону: обжиг — процесс энергоёмкий, причём двойной, а восстановительная атмосфера требует своих расходников. На единичном изделии это уместный обмен; как аргумент против промышленного производства плат — уже нет, поскольку там на единицу площади приходится несопоставимо меньше энергии.
Где приём реально пригодится
Практический смысл у метода есть, и он не только демонстрационный:
- единичные узлы, работающие при высокой температуре, где органическая подложка не выживает;
- арт-объекты и предметы, где плата сама является частью изделия, а не спрятана в корпусе;
- обучение: связка «рельеф — заполнение — спекание» наглядно объясняет, как устроена толстоплёночная технология, без промышленной оснастки;
- ремонт и импровизация там, где нет доступа к производству плат, но есть печь и порошок.
И отдельно стоит отметить роль 3D-печати в этой цепочке. Она здесь не печатает изделие — она делает оснастку, штамп, за час и почти бесплатно. Это самый недооценённый способ применения аддитивных технологий: не пытаться напечатать конечную деталь любой ценой, а быстро получить инструмент, которым дальше работает совсем другой процесс.