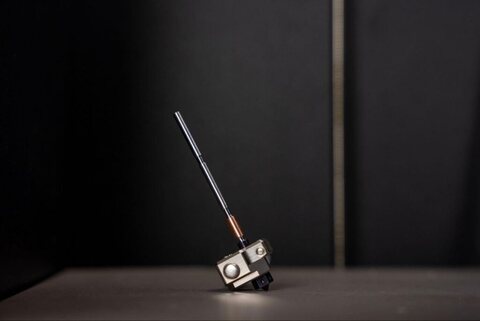
Prusa Research предлагает для семейства CORE One высокотемпературный HT Hotend с рабочей температурой до 400 °C. Модуль расширяет выбор инженерных филаментов и позволяет использовать режимы, недоступные стандартной конфигурации. Но его установка требует проверки всей связки: принтер, сопло, профиль материала и условия работы.
Совместимость: значение имеет точная конфигурация
В официальном списке Prusa указаны CORE One, CORE One+, CORE One+ (Gen 2), CORE One L и CORE One L+. Для HT Hotend предусмотрены сопла E3D ObXidian Standard Flow 500 диаметром 0,4 или 0,6 мм. Обычные Prusa Nozzle, стандартные ObXidian и сопла High Flow производитель для этого узла не разрешает.
Название ObXidian 500 не означает, что принтер можно нагревать до 500 °C: предел самого HT Hotend составляет 400 °C. Сопло, нагревательный узел и принтер имеют разные ограничения; ориентироваться только на маркировку одной детали нельзя.
Какие материалы становятся доступнее
В перечень поддерживаемых высокотемпературных профилей входят ASA, PC Blend, PC Blend Carbon Fiber, PA11 Carbon Fiber, PPS-CF, PPS-GF и PPA-CF. Модуль допускает и повседневную печать PLA и PETG, однако главным поводом для обновления остаются инженерные задачи.
Повышенная температура экструзии может улучшать соединение слоёв. В отраслевом сообщении о новинке приводятся результаты до 7 % для PC Blend Carbon Fiber и до 23 % для PA11 Carbon Fiber. Это показатели конкретных испытаний, а не обещание такого же прироста прочности любой детали. Направление нагрузки, ориентация модели и выбранный режим по-прежнему определяют результат.
Для мастерской важнее проверить собственное изделие, чем переносить процент из новости в расчёт. У тонкого кронштейна, массивного корпуса и детали с резьбовым креплением разные критические зоны. Если прежний образец разрушался между слоями, сравнивать следует именно этот механизм разрушения при одинаковой геометрии и нагрузке.
Подготовка к первой печати
- Сверьте модель принтера и точное обозначение сопла с документацией HT Hotend. Внешнее сходство деталей не подтверждает совместимость.
- Проверьте, что программная конфигурация и профиль слайсера соответствуют установленному узлу. Используйте официальный профиль для выбранного материала как отправную точку.
- Уточните подготовку филамента по паспорту его производителя. Для влагочувствительных материалов, в частности PPA, важны сушка и дальнейшее хранение; универсального режима для всех марок нет.
- Начните с небольшого образца, который позволяет оценить геометрию, поверхность и соединение слоёв. Зафиксируйте материал, профиль и ориентацию печати.
- После успешного образца проверьте рабочую деталь в её реальных условиях. Не подменяйте испытание готового изделия оценкой внешнего вида.
Prusa рекомендует начинать с параметров производителя филамента и менять их небольшими шагами. Для вентилятора обдува указано ограничение 30 %, если проверенный профиль материала прямо не разрешает большее значение. Самостоятельно выставлять максимальные 400 °C для любого инженерного пластика не следует.
Что учесть в эксплуатации
Возможность расплавить материал ещё не означает, что для него подготовлено рабочее место. Перед печатью изучите требования паспорта безопасности к вентиляции и обращению с отходами, а также указания изготовителя принтера. Наличие корпуса или фильтра само по себе не доказывает выполнение всех требований для конкретного полимера.
При смене пластика учитывайте совместимость температурных режимов и штатную процедуру замены материала. Не импровизируйте с разборкой горячего узла и не переносите инструкции от другого хотэнда. Если появились нестабильная подача, дефекты слоёв или заметное изменение поверхности, сначала сверьте профиль, состояние и подготовку филамента; повышение температуры без диагностики может скрыть исходную причину.
HT Hotend полезен там, где стандартная конфигурация ограничивает выбор материала или прочность соединения слоёв. Практический результат обновления стоит оценивать по повторяемости деталей и выполнению технического задания. Совместимость и ограничения сопел сверены с инструкцией Prusa «Using the HT Hotend» на 9 октября 2026 года.