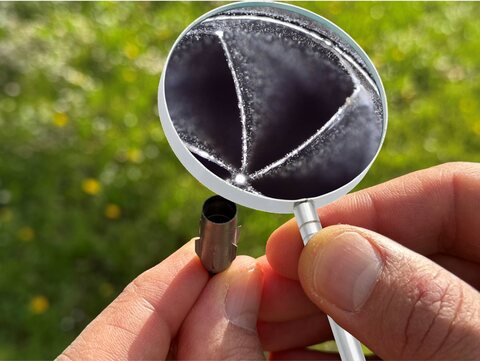
3D-печать сложного металлического канала ещё не означает, что он будет правильно работать в потоке жидкости или газа. Для функциональной детали важны не только внешние размеры, но и состояние внутренних поверхностей. Исследование инжекторов для компактных газовых турбин показывает, почему технологию изготовления нужно учитывать уже при разработке конструкции.
Что проверяют исследователи
Университет Штутгарта и Германский аэрокосмический центр DLR разрабатывают печатные системы впрыска для разных видов топлива. По сообщению университета от 24 сентября 2026 года, конструкция позволяет работать с шероховатостью, характерной для металлической 3D-печати. В основу положен уменьшенный принцип впрыска из авиационных турбин.
Разработка пока проверена в лаборатории. Следующие этапы — доработка геометрии и процесса изготовления, затем испытания прототипа в условиях, приближённых к эксплуатации. Поэтому речь идёт об исследовательском результате, а не о готовом универсальном узле для замены форсунок на действующей установке.
Почему внутренняя поверхность важнее красивого корпуса
В исходном отраслевом обзоре подчёркивается проблема малых проходных сечений: неровная поверхность затрудняет получение заданного распыла. Для аддитивного производства это полезное напоминание о разнице между геометрически похожей и функционально эквивалентной деталью. Внешний осмотр не даёт полного ответа о поведении внутренних каналов.
Общий инженерный подход состоит в том, чтобы заранее определить, какие свойства поверхности влияют на функцию. Одному изделию важна декоративная гладкость, другому — посадка сопрягаемых элементов, третьему — движение среды внутри. Требования к этим зонам следует разделять в техническом задании, иначе производство будет улучшать то, что легче измерить, а не то, что определяет работоспособность.
Что включить в задание на печатную деталь с каналами
Ниже — общие вопросы для обсуждения с разработчиком и производством. Они не заменяют расчёт конкретной форсунки и не являются инструкцией по её изготовлению.
- Как проверяется функция изделия? Нужен заранее согласованный критерий приёмки, связанный с назначением детали, а не только с совпадением внешних размеров.
- Какие внутренние зоны доступны для контроля и обработки? Это стоит выяснить до окончательного выбора геометрии и маршрута изготовления.
- Какие операции выполняются после печати и как подтверждается их результат? Печатная заготовка и готовый узел должны иметь разные точки контроля.
- Как фиксируются материал и параметры партии? Без прослеживаемости трудно сопоставлять результат испытания с условиями изготовления следующего образца.
- Что считается допустимым изменением конструкции? Даже удобная для печати правка должна проходить согласование с ответственным за функцию изделия.
Лабораторный образец и серийная поставка
Успешный опыт отвечает на вопрос о принципиальной работоспособности. Для производственного применения нужен ещё воспроизводимый маршрут: понятные исходные данные, контроль изготовления и критерии брака. Полезно отдельно учитывать время печати, последующих операций и испытаний. Это помогает не принимать стоимость заготовки за стоимость готовой детали.
В публичном описании проекта нет универсальных размеров каналов, параметров лазера или режима обработки, который можно перенести на любое оборудование. Добавлять такие цифры по аналогии с другой установкой было бы неверно. Для практической оценки технологии разумнее запросить подтверждённые ограничения процесса и результаты испытаний нужного исполнения.
Ценность этого примера для аддитивного производства — в совместной работе конструктора и технолога. Иногда путь к пригодному изделию начинается с изменения самой конструкции с учётом особенностей печати. Решение об использовании должно опираться на проверенную функцию детали и повторяемость производства, а не на сложность формы или эффектную фотографию образца.