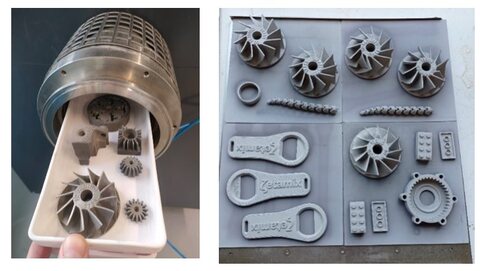
Металлическую деталь можно получить не только на установке с лазером и порошковым слоем. В технологии Zetamix компании Nanoe принтер формирует заготовку из нити с металлическим наполнителем, а окончательные свойства она приобретает после последующей обработки. Такой комплект готовят к испытаниям на французском авианосце Charles de Gaulle. Для сервисной практики здесь интересен сам подход: компактное производство рядом с местом ремонта и ограничения, которые остаются даже при сравнительно простой печати.
Что входит в комплект
Проект реализуют служба поддержки французского флота SSF и Naval Group. После испытаний технологии в аддитивном центре в Тулоне предусмотрена проверка в море. В описании названы три составляющие: экструзионный 3D-принтер, металлонаполненная нить со связующим и печь. Это испытание производственного процесса, а не подтверждение того, что на борту уже можно изготавливать любую запасную часть.
Печать создаёт форму будущего изделия, но сама заготовка ещё не равнозначна готовой металлической детали. Последующие операции должны выполняться по документации для конкретного материала и оборудования. Источник не приводит марок сплавов, режимов обработки и перечня допущенных деталей, поэтому переносить настройки с другого материала или обещать универсальную совместимость нельзя.
Почему важна усадка
При спекании размеры меняются. Усадка — одно из главных ограничений, отмеченных в описании проекта. Поэтому сравнивать нужно размеры готовой детали после всего цикла, а не только точность движения принтера или геометрию напечатанной заготовки. Даже удачно изготовленному изделию может потребоваться механическая обработка.
Для мастерской это означает, что посадки, сопряжения и поверхности следует оценивать отдельно. Внешне похожая копия ещё не доказывает работоспособность: нужно проверить материал, итоговые размеры и пригодность к условиям применения. Исходная публикация не содержит подтверждённых допусков или показателей прочности, и считать их известными было бы ошибкой.
Чем процесс отличается от порошковой печати
На этапе экструзии металлический наполнитель находится в связанном материале, а не в открытом порошковом слое. Принтеру не нужен лазер. Это одна из причин интереса к такой схеме для размещения в ограниченном пространстве. Однако сравнительная простота печатающего узла не отменяет требований к печи, обращению с материалом и условиям установки.
Оценивать безопасность следует для полного комплекта и полного технологического цикла. Наличие связующего не делает процесс автоматически безопасным при любых условиях. Требования к вентиляции, хранению и обслуживанию берут из документации изготовителя; в исходном сообщении подробных регламентов нет.
Цифровая библиотека полезнее разовой модели
Автор исходного материала предлагает заранее готовить библиотеку подходящих деталей и отрабатывать процесс на берегу. Это пока рекомендация, а не описание уже готовой системы. Её практический смысл понятен: при ремонте полезно иметь не просто файл геометрии, а проверенный маршрут изготовления с понятными ограничениями.
Для гражданского сервисного участка разумно начинать с небольшого набора некритичных изделий. По каждому образцу стоит сохранять версию модели, используемый материал, результаты контроля и потребность в последующей обработке. Тогда повторное изготовление опирается на проверенный опыт, а не на попытку заново подобрать процесс при каждой поломке.
Что проверить до внедрения
- Определить, какие изделия действительно можно изготавливать этим способом, а какие требуют другого материала, процесса или обязательного согласования.
- Оценить полный цикл: подготовку, печать, обработку в печи, контроль и возможную механообработку.
- Проверить размеры готового образца и повторяемость результата, отдельно от качества исходной 3D-модели.
- Уточнить требования к размещению оборудования, обслуживанию и запасу расходного материала.
- Считать стоимость годной детали вместе с трудом, браком и контролем, а не только по расходу нити.
Опыт Zetamix интересен как проверка доступности металлической печати рядом с местом эксплуатации. Его ценность для ремонта будет определяться набором подтверждённых применений и повторяемостью результата. Само наличие принтера и печи ещё не заменяет квалификацию процесса.