Первые десятилетия развития металлической аддитивной печати шли под знаком «больше»: мощнее лазеры, больше лазеров в одной машине, крупнее камера построения, лучше разравнивание порошка и контроль процесса. Эта гонка продолжится, но главный вопрос отрасли меняется. Когда установка уже умеет построить нужную геометрию, ценность определяется другим — способна ли она раз за разом и с приемлемой себестоимостью выпускать деталь, которую примет заказчик. Ветеран отрасли Ульф Линде разбирает, как это сместит развитие двух основных технологий — синтеза на порошковой подложке (PBF) и прямого подвода энергии и материала (DED), — а также материалов и программного обеспечения.
Порошковое спекание: от универсальных машин к специализированным
Установка для массового выпуска титановых потребительских изделий и установка для камер сгорания из никелевых суперсплавов решают разные задачи. Ещё сильнее отличаются требования при печати медных теплообменных элементов, ортопедических имплантатов или деталей из тугоплавких металлов. Размер камеры и число лазеров остаются важны, но не менее значимы защитная атмосфера, подогрев, термостабильность, обращение с порошком, контроль, автоматизация, поведение материала и стоимость квалификации процесса.
Поэтому лазерный PBF, по всей видимости, продолжит расходиться на несколько классов:
- высокопроизводительные платформы для серийного выпуска;
- прецизионные системы для мелких и точных деталей;
- крупноформатные машины;
- производственные ячейки, собранные под конкретное применение.
У электронно-лучевого PBF своя ниша. Вакуум, высокая температура процесса и быстрое отклонение луча полезны для химически активных материалов, жаропрочных сплавов и случаев, когда лазерный процесс упирается в остаточные напряжения или стратегию поддержек. Ни одна из технологий не «победит» вообще — каждую будут выбирать там, где её физика процесса лучше подходит к задаче.
Рост числа лазеров несёт и менее заметное требование: управление процессом должно развиваться вместе с производительностью. Калибровка множества источников, зоны перекрытия, газовый поток, растущий объём данных — всё это усложняется по мере масштабирования. Полезная метрика — не количество лазеров и не кубические сантиметры в час сами по себе, а объём годной продукции за период с учётом брака, простоев, постобработки и контроля.
DED встраивается в традиционное производство
PBF начинает деталь «с нуля» внутри камеры. DED чаще работает с тем, что уже есть: готовой деталью, подложкой, поковкой, плитой, роботом или станком. Его ценность — добавить материал именно туда, где он нужен: восстановить изношенную поверхность, отремонтировать дорогой узел, нарастить конструктивный элемент, нанести коррозионностойкий слой или получить заготовку, близкую к финальной форме, под последующую механообработку.
Единой архитектуры машины здесь, скорее всего, не сложится. Порошковое лазерное наплавление, проволочно-лазерные системы, дуговая наплавка проволокой (WAAM), плазменные и электронно-лучевые процессы дают разные сочетания скорости наплавки, разрешения, материалов, атмосферы, размеров изделия и стоимости. Ремонт судовой детали, титановая авиационная заготовка и инструментальная вставка с градиентом состава — это разные производственные системы, хотя формально все три относятся к DED.
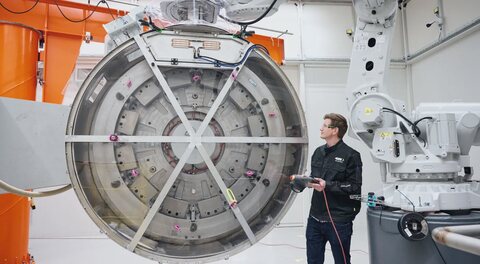
Показательный пример — кольцо крепления вентиляторного корпуса, которое GKN Aerospace выпускает на заводе в Тролльхеттане (Швеция). В 2025 году компания сообщила о 200-м кольце, изготовленном аддитивно, и о выходе на полноценную серию. По данным GKN, отходов материала примерно на 40 % меньше, чем при традиционном маршруте, а цель — сократить полный цикл изготовления с девяти месяцев до четырёх недель. Результат обеспечивает не только наплавка, но и механообработка, сертификация и планирование производства вместе.
Отсюда следующий этап развития DED — глубокая интеграция с привычным производством: планирование траекторий робота, адаптивное управление, сканирование, механообработка, термообработка, метрология и данные квалификации должны работать как единый маршрут. Наплавленная форма во многих случаях лишь промежуточное состояние; годная деталь появляется только после финишной обработки и проверки.
Материалы: производительность плюс надёжность поставок
Изначально металлическая аддитивная печать опиралась на сплавы, пришедшие из литья, ковки и сварки. Коммерчески доступными стали прежде всего те, что надёжно печатаются, особенно лазерным PBF, — многие промышленно важные сплавы до сих пор печатаются с трудом. Сейчас развитие идёт сразу в нескольких направлениях: подбор режимов и постобработки для существующих сплавов, создание новых сплавов под быстрое затвердевание, характерное для аддитивных процессов, и переработка составов, когда кобальт, никель, ниобий и другие элементы дорожают или становятся дефицитными.
- NASA GRX-810 — никелевый сплав, упрочнённый дисперсными оксидами, разработанный специально для аддитивного производства с помощью компьютерного проектирования сплавов и особой технологии подготовки порошка. Он работает при температурах, недоступных обычным печатаемым сплавам.
- Uddeholm AM Corrax — более «приземлённый» пример: коррозионностойкая инструментальная сталь без кобальта для аддитивных задач вроде пресс-форм с конформным охлаждением.
Прогноз автора: материалы перестанут быть каталогом, приложенным к машине. Всё больше проектов будет начинаться с задачи, под которую вместе подбираются материал, технологическое окно, термообработка и доказательная база квалификации. И нередко самый прочный материал проиграет тому, который можно стабильно закупить, напечатать и сертифицировать в доступной промышленной среде.
Вычисления: проектирование, управление и квалификация
Аддитивное производство всегда зависело от вычислений — исправления геометрии, генерации поддержек, раскладки деталей, нарезки слоёв, тепловой симуляции и расчёта траекторий. Теперь одновременно растут вычислительные мощности, датчики, машинные данные и ИИ. Первыми применениями ИИ в металлической печати станут подбор режимов, обнаружение аномалий, адаптивные траектории, моделирование, сопоставление результатов контроля с историей построения и подготовка документации. ИИ не снимает металлургических и нормативных вопросов, но сокращает время, нужное, чтобы в них разобраться, и даёт более весомые основания для решений.
Что ожидать к 2035 году
- Регионализация. Оборонная политика, экспортный контроль, безопасность данных и доступ к материалам будут тянуть рынок к региональному оборудованию и доверенным производственным сетям.
- Специализация PBF. Машины для имплантатов, титановой потребительской продукции, двигателестроения, оснастки и экзотических материалов станут всё менее взаимозаменяемыми.
- DED как часть традиционного цеха. Успех будут измерять сертифицированными ремонтами, заготовками и гибридными ячейками, а не числом проданных отдельных установок.
- Квалификация как экономический актив. Стабильная связка «материал — процесс», принятый маршрут контроля и накопленные производственные данные сокращают путь к следующему семейству деталей.
- Ускорение разработки материалов под конкретные применения.
- Разрыв по работе с данными между компаниями, которые превращают данные в решения, и теми, кто просто их копит.
- Принтер уходит на второй план. Заказчик покупает одобренную деталь, маршрут ремонта или гарантированный объём выпуска, а не возможности машины.
Эти прогнозы зависят от того, сохранятся ли движущие силы: оборонные бюджеты могут сократиться, торговая политика — измениться, а литьё, ковка и механообработка тоже не стоят на месте. Металлической печати по-прежнему приходится заслуживать каждое применение. Но к 2035 году мерилом успеха станет повторяемый выпуск квалифицированных деталей с нужной себестоимостью и в нужные сроки — возможности машины значат что-то лишь постольку, поскольку работают на этот результат.