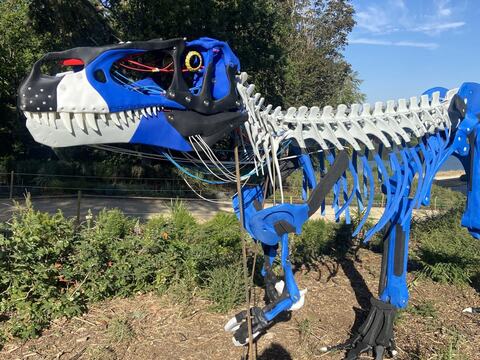
Проект, о котором стоит поговорить не из-за сюжета, а из-за метода: для пяти скульптур мегалозавра длиной по девять метров кости делали на настольных 3D-принтерах. Четырнадцать машин Bambu Lab печатали их семь недель, материал — ABS со стекловолокном (ABS-GF). Часть костей при этом вырезали вручную. После печати детали ушли в мастерскую на доводку и сборку. Большой промышленный принтер для этого не понадобился.
Для отрасли это показательный кейс: объект длиной девять метров собран из деталей, каждая из которых меньше самого принтера. Ниже — разбор того, из чего складывается такая работа, потому что сам приём переносится на любые крупные объекты: выставочные конструкции, макеты, декорации, реквизит. Режимы печати, размеры деталей и способ их крепления в источнике не раскрыты, поэтому дальше речь идёт об общей практике, а не о параметрах этого проекта.
Что именно сделали
Скульптуры воспроизводят мегалозавра — животное, чьи остатки нашли в Оксфордшире и описали в 1824 году; сам термин «динозавры» появился только в 1842-м. Реконструкцию делали не как музейный скелет: автор, британский художник Джей Джей Берридж, работал с палеонтологом, специалистом по опорно-двигательному аппарату. Облик животного восстанавливали по его окаменелостям и по близким видам, а затем художник сознательно переработал кости под задачу — готовые объекты выглядят наполовину скелетом, наполовину машиной.
Конструктивно каждая скульптура — лёгкая подвижная рама, на которой закреплены отдельные «кости». Часть деталей напечатана, часть вырезана вручную. Скульптуры стоят под открытым небом в садах Бленхеймского дворца на выставке, которая продлится до 1 ноября 2026 года, — то есть конструкция рассчитана на сезон на улице, а не на витрину.
Почему парк настольных машин, а не одна большая
Соблазн взять крупноформатную машину понятен: меньше швов, меньше сборки. Но парк недорогих аппаратов даёт три вещи, которых у одной большой машины нет.
- Отказоустойчивость. Одна вставшая машина из четырнадцати — это минус примерно 7% темпа, а не остановка проекта. Сорванная печать крупной детали на единственном большом принтере — это потеря многих часов работы и большого количества материала.
- Масштабирование срока. Срок регулируется количеством машин, а не подбором оборудования под габарит.
- Цена входа и цена ошибки. Настольные машины и обычный филамент дешевле; бракованная деталь обходится дёшево.
Платят за это трудоёмкостью: множество деталей нужно спроектировать под разбивку, промаркировать, состыковать, проклеить и зашпаклевать. Основная работа в таких проектах — не печать, а сборка и доводка.
Как крупный объект делится на детали
Разбивка — ключевой инженерный этап, и делается она не «по размеру стола», а по нескольким правилам сразу.
- Границы стыков — по геометрии, а не по сетке. Шов прячут в перегибе, в тени формы, в месте, где он читается как конструктивная линия. На гладкой выпуклой поверхности шов виден всегда.
- Ориентация каждой детали под нагрузку. FDM-деталь анизотропна: между слоями прочность заметно ниже, чем в плоскости слоя. Деталь, работающую на изгиб, ориентируют так, чтобы возможная линия разрушения не совпала с плоскостью слоёв.
- Самофиксация на стыке. Замки, шпонки, ответные пазы, посадочные штифты — иначе сборка превращается в удержание руками. Зазор под клей в ответном отверстии подбирают пробной печатью под конкретный материал и клей.
- Припуск под доводку. Если стык будет шпаклеваться и шлифоваться, деталь по внешнему контуру делают с небольшим запасом.
- Номер в самой детали. Индекс на внутренней стороне быстро окупается: без него разбор коробок с похожими элементами становится отдельной работой.
ABS со стекловолокном: что даёт наполнитель
Выбор ABS-GF для такой задачи логичен и хорошо объясним.
Чистый ABS даёт хорошую температурную стойкость и хорошо клеится, но заметно усаживается и коробится: длинные плоские детали ведёт, углы отрывает от стола. Короткое стекловолокно в матрице повышает жёсткость и, что важнее, снижает усадку и склонность к деформации при остывании — крупные детали получаются геометрически стабильнее. Ещё один эффект: наполненный материал обычно даёт матовую поверхность, которая лучше принимает грунт.
Чем платят:
- Абразивность. Стекловолокно быстро вырабатывает латунное сопло. Нужно сопло из закалённой стали или твёрдого сплава, иначе по мере износа отверстие разбивается и геометрия деталей уходит.
- Хрупкость. Наполненный пластик жёстче, но и более хрупкий: тонкие консольные элементы лучше не делать.
- Влага. Сырой филамент даёт пузыри, плохое сплавление слоёв и потерю прочности как раз в стыках. Сушка перед длинной серией — не опция.
- Закрытая камера и вытяжка. ABS печатают в закрытом объёме, иначе коробит; при этом он выделяет стирол, поэтому участок из десятка машин требует организованной вентиляции, а не открытой форточки рядом.
Каркас несёт нагрузку, печать — форму
Главное конструктивное правило для таких объектов: печатные детали не должны держать основной вес. Скульптуры мегалозавра построены вокруг лёгкой подвижной рамы, на которой закреплены отдельные кости, — такая схема и позволяет нагружать пластик по минимуму.
Практический смысл прост. Полимерная деталь под постоянной нагрузкой ползёт — тем быстрее, чем выше температура; на солнце тёмная поверхность нагревается сильно. Прочность печатной детали сильно зависит от направления слоёв, от качества сплавления, от того, как именно эту деталь напечатали. Поэтому в хорошо спроектированном крупном объекте пластик работает в основном на собственный вес и ветровую нагрузку, а остальное забирает каркас. Крепление к раме лучше делать через закладные втулки или болты с широкими шайбами: винт, вкрученный прямо в пластик, со временем разбивает посадку.
Улица: ультрафиолет, вода и температура
Экспозиция под открытым небом — отдельный набор требований, который в мастерской легко упустить.
- Ультрафиолет. ABS без защиты желтеет и становится хрупким с поверхности. Для улицы напечатанную деталь закрывают системой покрытий — грунт-наполнитель, укрывная краска, лак со светостабилизаторами. Покрытие тут не декор, а защита материала.
- Вода в полостях. Печатные детали часто пустотелые. Если вода попала внутрь и не имеет выхода, при замерзании она может разорвать деталь по слоям. Нужны дренажные отверстия в нижних точках.
- Тепловое расширение. Полимер расширяется заметно сильнее металла. Жёсткая посадка пластиковой детали на металлический элемент без зазора при нагреве может дать трещину у крепежа; отверстия делают овальными или с запасом.
- Ветровая нагрузка. Крупная конструкция работает как парус. Крепёж деталей должен держать вырывающее усилие, а не только собственный вес детали.
Организация печати на парке машин
Четырнадцать машин, работающих семь недель, — это уже производство, и оно требует дисциплины.
- Один профиль печати на все машины. Разброс между внешне одинаковыми аппаратами реален: разный износ сопел, разная геометрия столов, разный обдув. Детали одного стыка лучше печатать на одной машине, чтобы посадка сошлась.
- Учёт наработки. Сопло, ремни, направляющие изнашиваются; на абразивном филаменте — быстро. Сопло меняют по счётчику израсходованного материала, а не по факту брака.
- Запас деталей. В длинной серии всегда есть отбраковка: сорванная адгезия, засор, закончившийся ночью филамент. Критичные и долгие детали печатают с запасом сразу, а не когда сборка встала.
- Приёмка по стыкам, а не на глаз. Деталь проверяют по ответной части и по шаблону: однажды ушедшая посадка размножится на всю партию.
- Сушка и хранение. Открытая катушка наполненного филамента в цеху набирает влагу. Нужен либо сушильный шкаф, либо подача из герметичного бокса.
Доводка и сборка
Финальное качество делается после печати. В этом проекте доводку и сборку выполняла мастерская художника. Типовой маршрут: подгонка стыков, склейка (для ABS подходят и растворная склейка, и конструкционные клеи), шпаклёвка швов, шлифовка слоёв, грунт-наполнитель в несколько проходов с промежуточной шлифовкой, покраска, защитный лак. Слоистая поверхность видна под краской, поэтому грунт-наполнитель — не косметика, а обязательный слой.
По трудозатратам этот этап у крупных объектов нередко сопоставим с печатью, и планировать проект нужно исходя из этого, а не из времени в слайсере.
Что забрать в свою практику
Кейс полезен не тем, что напечатали динозавра, а тем, что он подтверждает рабочую схему: размер объекта больше не ограничен размером машины. Крупная вещь — это грамотная разбивка, предсказуемый материал, каркас под нагрузку, дисциплина на парке машин и честно посчитанная доводка. Там, где печать не даёт выигрыша, рядом спокойно работает ручное изготовление — как и в этом проекте. Аддитивная технология отвечает за форму деталей; всё остальное — обычная конструкторская и производственная работа, и именно она определяет, простоит объект сезон на улице или развалится через месяц.