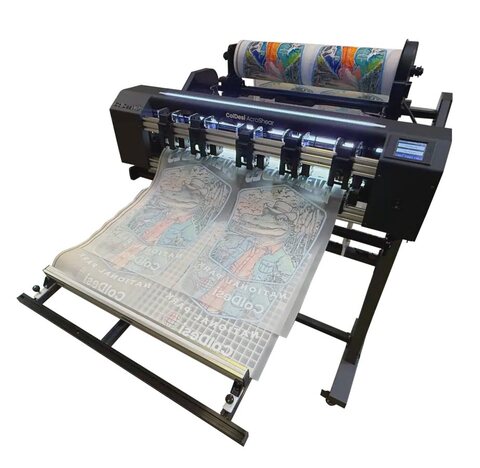
DTF-печать (прямая печать на плёнку с последующим переносом на ткань) за последние годы заметно ускорилась: промышленные принтеры и туннельные сушилки выдают рулоны готовой плёнки быстрее, чем оператор успевает их разрезать. В результате узким местом производства становится не печать, а ручная резка и разбор трансферов. Американский производитель оборудования для кастомизации ColDesi представил систему AcroShear, которая берёт этот этап на себя: она поперечно режет и продольно разрезает напечатанную и высушенную плёнку на отдельные листы трансферов, готовые к переносу термопрессом.
Где возникает узкое место
Типичная DTF-линия выглядит так: принтер печатает цветной слой и белую подложку, плёнка проходит через блок нанесения клеевого порошка, затем через сушилку, где порошок расплавляется и закрепляется. На выходе получается рулон, на котором рядом друг с другом стоят десятки или сотни изображений разного размера. Дальше их нужно разрезать ножницами или резаком, разложить по заказам и передать на участок термопереноса. При небольших тиражах это терпимо, но когда принтер работает сменами, ручная резка начинает съедать время, а ошибки при разборе приводят к путанице в заказах и перерасходу плёнки.
Два режима работы
AcroShear рассчитана на две схемы подключения:
- Встроенная в линию. Система ставится сразу после DTF-сушилки: напечатанная и высушенная плёнка идёт прямо в резку без промежуточной намотки.
- Автономная. Ранее напечатанные рулоны обрабатываются отдельно с помощью автоматического размоточного устройства. Так можно резать тиражи, отпечатанные раньше, или разнести печать и резку по времени.
Производитель подчёркивает, что система не привязана к конкретной марке принтера или к определённому RIP. Собственная программа ColDesi Automated Production Application формирует метки поперечного реза, позиции продольных ножей и сведения о смене заданий независимо от RIP принтера. Это важно для цехов, где уже работает оборудование разных производителей.
Как система понимает, где резать
Позицию поперечного реза AcroShear определяет по напечатанным на плёнке меткам совмещения. Дополнительно на плёнку выводится QR-код: через него система получает информацию о смене задания, положении продольных ножей, требованиях к резке и предстоящих изменениях в процессе. Благодаря этому оператору не нужно вручную перенастраивать машину при переходе от одного заказа к другому.
Продольная резка выполняется промышленными дисковыми ножами. В системе пять комбинаций ножей, в каждой по две независимо приводимые позиции, итого десять позиций. Для каждого задания включаются только нужные комбинации, поэтому одну и ту же машину можно использовать для разных раскладок и разной ширины готовых листов.
Бережная протяжка плёнки
Две конструктивные особенности направлены на сохранность отпечатка и стабильность подачи:
- Протяжка за кромку. Плёнка перемещается приводом, который держит её за края, поэтому напечатанное изображение не касается приводных валов.
- Контроль петли плёнки лидаром. Датчик отслеживает запас плёнки между сушилкой и резкой. Если запаса не хватает, AcroShear приостанавливается и не тянет плёнку на себя, тем самым не нагружает оборудование, стоящее выше по линии.
Основные характеристики
- ширина DTF-плёнки — до 600 мм (24 дюйма);
- производительность — до 3300 трансферов 10×10 см (4×4 дюйма) в час, до 1800 трансферов 20×20 см (8×8 дюймов) и до 1080 трансферов 30×30 см (12×12 дюймов) в час;
- автоматический поперечный рез и одновременная продольная резка;
- распознавание напечатанных меток и автоматизация заданий по QR-коду;
- сенсорный экран 3,5 дюйма, встроенная справка, светодиодные индикаторы состояния и автоматическая проверка оборудования при запуске.
Производитель оговаривает, что фактическая производительность зависит от макета, конфигурации реза, плёнки, организации процесса и других условий. Оборудование разработано и производится в США.
Что учесть, если вы задумались об автоматической резке
Автоматизация после сушки окупается не везде, и прежде чем её внедрять, полезно проверить несколько моментов:
- Объём и однородность тиражей. Выигрыш максимален там, где принтер загружен постоянно, а раскладки повторяются. При штучных заказах разного формата время на подготовку задания может съесть экономию.
- Качество сушки. Резать можно только полностью закреплённый клеевой слой. Недосушенная плёнка липнет, тянется и собирает пыль, а автоматика рассчитана на стабильный материал. Прежде чем винить резку, проверьте режим сушилки и равномерность нанесения порошка.
- Подготовка макета. Если система режет по меткам и кодам, раскладка должна строиться под неё: с запасом полей и правильным размещением меток. Это меняет привычную работу дизайнера или оператора RIP.
- Совместимость плёнки. Ширина рулона должна укладываться в рабочее поле, а сама плёнка должна быть ровной, без волны и перекоса. Дешёвая плёнка нестабильной толщины одинаково мешает и печати, и автоматической резке.
- Обслуживание ножей. Любые дисковые ножи со временем тупеют, а на них налипают остатки клея. Заложите в регламент регулярный осмотр и чистку режущего узла, иначе край трансфера будет рваным.
- Место в цеху. Встроенная схема требует свободного пространства сразу за сушилкой, автономная — места для размотки рулонов и складирования готовых листов.
Итог
AcroShear — пример того, как производители DTF-оборудования смещают фокус с самой печати на операции после неё. Когда скорость принтеров растёт, выигрыш дают не новые печатающие головки, а автоматизация рутинных этапов: резки, разбора и маркировки заданий. Для цехов с постоянной загрузкой такая система может снять с операторов самую монотонную часть работы. Небольшим мастерским пока разумнее сначала навести порядок в сушке, раскладке и учёте плёнки: именно от этого зависит, будет ли автоматика работать стабильно.