В обзоре новостей 3D-печати от 3 октября 2026 года особенно интересны два практических сюжета: изготовление полноразмерных автомобильных деталей и развитие сменных узлов настольного принтера. Масштабы оборудования различаются, но задача общая — получить повторяемый результат и сократить время между моделью и пригодной деталью.
Полноразмерные детали: Hyundai и ExOne VX1000 HSS
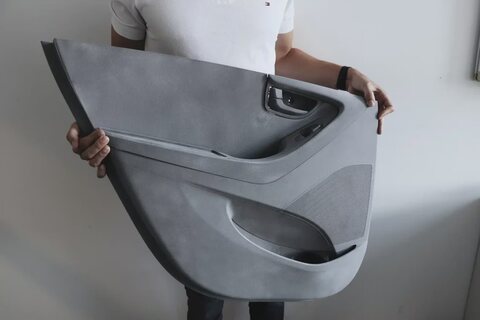
В исследовательском центре Hyundai Namyang установлены два полимерных принтера ExOne VX1000 High-Speed Sintering. Их используют для опытных и испытательных деталей, прототипирования и небольших исследовательских партий. Заявленная рабочая область составляет 1000 × 550 × 190 мм, печатающая головка имеет 8000 сопел. Среди примеров применения — крупные элементы автомобильного интерьера, включая дверные панели.
Обе машины связаны с одной станцией распаковки и централизованной подачей порошка; данные процесса доступны в реальном времени. Для крупных полимерных деталей производитель отдельно подчёркивает точность управления температурой. Эти сведения описывают конкретную установку, а не универсальную производительность любой порошковой машины.
Практический вывод для участка прототипирования: оценивать нужно весь маршрут детали. Большая камера полезна, когда она позволяет сократить разбиение модели и последующую сборку. Но время печати следует считать вместе с подготовкой задания, охлаждением, извлечением и контролем изделия. Сравнение только по размеру камеры не показывает, сколько готовых образцов участок получит за смену.
Хотэнд для Snapmaker U1: что означает прирост подачи
Snapmaker и Phaetus представили Liber High Flow Hotend для U1. В описании указаны сопло из закалённой стали с DLC-покрытием, прецизионный термобарьер и канал плавления Split-Flow. Производитель заявляет увеличение объёмной подачи до 87% благодаря разделению потока расплава. Это характеристика подачи материала, а не обещание такого же сокращения времени любой печати.
Объёмная подача показывает, сколько расплава узел способен выдавать за единицу времени. Итоговый срок изготовления зависит также от геометрии, толщины слоя, движений, охлаждения и смен инструмента. Поэтому переход на новый хотэнд разумно проверять на своих заданиях: небольшая сложная деталь и длинная толстая стенка могут по-разному использовать дополнительный запас подачи.
Как оценивать замену узла
- Сверьте точное исполнение аксессуара и совместимость с U1 по документации производителя. Совпадения названия бренда недостаточно для установки на другую модель.
- Сохраните исходный профиль и контрольную деталь, чтобы сравнить поверхность, размеры и время до и после замены.
- Используйте рекомендованные настройки для конкретного материала; не увеличивайте все скорости на заявленные 87% автоматически.
- Оценивайте стабильность серии, а не только один удачный образец. Следите за равномерностью экструзии и повторяемостью размеров.
В исходном сообщении нет полного регламента монтажа, перечня поддерживаемых прошивок или универсального профиля для всех филаментов. Эти данные нужно брать из актуальной инструкции к узлу. Износостойкое сопло само по себе также не подтверждает пригодность всей системы подачи к любому наполненному материалу.
Готовые модели требуют проверки профиля
Ещё одна новость — открытая бета-версия Snapmaker Space. На старте заявлено более 2500 моделей с профилями U1. Для пользователя это дополнительный источник подготовленных заданий, однако профиль необходимо сопоставлять со своей конфигурацией: материалом, установленным узлом и настройками печати.
Общий урок этих примеров — рассматривать принтер, материал, профиль и последующие операции как единый процесс. Крупная рабочая область, более производительный хотэнд и библиотека моделей помогают на разных этапах. Польза каждого изменения становится понятной после измерения собственного результата: времени до готовой детали, доли брака и повторяемости качества.