Ноябрьский обзор аддитивного производства объединяет промышленную печать металлом, новые подходы к цвету и проекты распределённого изготовления. Для практики важен общий вопрос: какая часть процесса уже доступна пользователю, а какая пока остаётся заказом, планом поставок или прототипом.
Металлические детали: от приёма заказов до серийного выпуска
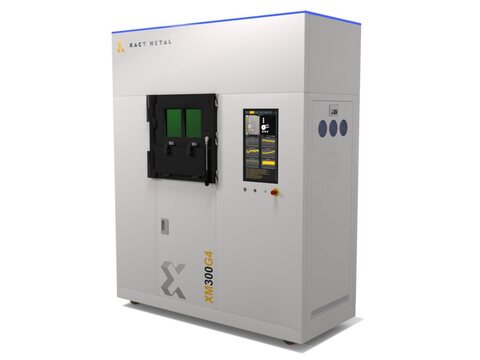
Xact Metal начала принимать заказы на XM300G — систему лазерного сплавления металлического порошка. Заявленный объём построения составляет 300 × 300 × 300 мм с возможностью увеличения высоты до 400 мм. Серия предусматривает варианты с одним, двумя или четырьмя независимыми лазерами и сменную платформу построения. Начало поставок намечено на середину 2027 года: доступность для заказа ещё не означает наличие установленной машины у заказчика.
Другой пример перехода к производству — заказ европейского исследовательского центра ESS компании Freemelt на 7000 компонентов на основе вольфрама. Их планируют изготовить электронно-лучевым сплавлением порошка и поставить в течение 14 месяцев, преимущественно в 2027 году. Детали предназначены для мишенного колеса, где при взаимодействии протонного пучка с вольфрамом образуются нейтроны. Это специализированная промышленная задача, а не универсальный режим печати вольфрамом.
3D Systems открыла Industrial Technology Center в Литлтоне, штат Колорадо. В отраслевом обзоре расширение связывается с переходом от разработки к квалифицированному производству для требовательных отраслей. Для заказчика существенны не только парк принтеров, но и подтверждённые процессы контроля качества.
Печать и обработка на станке дополняют друг друга
Eplus3D и немецкая Hofmann CNC развивают совместный процесс, объединяющий металлическую 3D-печать с прецизионной механической обработкой. Hofmann CNC приобрела двухлазерную систему EP-M300 и создаёт прикладной центр. Печатный этап даёт свободу геометрии, а обработка на станках с ЧПУ используется для последующей доводки.
Общий практический вывод: выбирать технологию стоит для всей детали и её требований. Сам факт печати сложной формы не отменяет операций после построения. При оценке проекта полезно заранее определить поверхности, которые потребуют обработки, и способ контроля готового изделия. Конкретные допуски и режимы в исходном обзоре не приведены.
Цвет из слоёв: подход Snapmaker
Для U1 компания Snapmaker представила набор PLA Full Spectrum Filament Bundle в версии White Edition. В него входят полупрозрачные голубой, пурпурный, жёлтый и белый материалы. Дополнительные воспринимаемые оттенки формируются чередованием тонких слоёв по оси Z и взаимодействием света с ними; это не механическое смешивание расплавов в произвольной пропорции.
Рабочий процесс поддерживается Snapmaker Orca. RFID-распознавание на U1 загружает предустановленные сведения о материале, а светопропускание филаментов участвует в получении результата. Поэтому четыре катушки случайного PLA нельзя автоматически считать равноценной заменой откалиброванному набору. Общая рекомендация — сначала сделать небольшой образец и оценить его при том освещении, в котором будет использоваться изделие.
Цифровой файл вместо пересылки готового изделия
Проект ENCAJA сочетает сканирование, алгоритмическое проектирование и локальное изготовление индивидуальной приёмной гильзы протеза. Конструкция объединяет напечатанную часть и сменный вкладыш, изготовленный лазерной резкой. В обзоре проект описан как проверенный прототип, который предстоит развить в полноценную цифровую платформу. Это описание инженерной разработки; оно не является инструкцией по самостоятельному изготовлению медицинского изделия.
Студенческая инициатива Bin to Better развивает направление Eco-Filament: пластиковые отходы собирают, сортируют и очищают, после получения филамента материал проверяют. Неподходящий пластик направляют на другую переработку. Важный принцип здесь — проверять пригодность сырья, а не считать любой собранный пластик готовым расходником для принтера.
Автоматизация цвета в настольной печати
Toybox представила Luna с автоматическим переключением четырёх катушек. Пользователь выбирает цвета в программной среде производителя; подготовка задания организована без ручной настройки слайсинга. Заявлены автоматическая калибровка, камера наблюдения и подогреваемая гибкая платформа. Простота интерфейса при этом не отменяет необходимости следовать инструкции производителя и правилам безопасной эксплуатации.
Эти разработки показывают разные способы упростить работу: промышленным предприятиям предлагают подготовленный производственный процесс, настольным пользователям — согласованные материалы и программные настройки. Проверять следует весь маршрут от исходного файла до готового изделия, отдельно фиксируя ограничения материала, оборудования и стадии готовности решения.